| 学科专业评审组: | 机械组 | | 项目名称: | 新能源商用车车架智能制造工厂关键技术研究与应用 |
| 提名单位: | 陕西省工业和信息化厅 |
| 提名等级: | 三等奖 |
| 提名单位意见: | 本项目紧扣新能源商用车产业发展和我省制造业转型升级总体要求,围绕车架制造智能化、数字化发展需求,针对行业传统生产模式存在的短板开展系统性技术提升与工艺优化。项目通过集成智能制造、数字化管控及绿色生产技术,优化车架成型与生产组织模式,建成标准化、智能化新能源商用车车架生产工厂,有效提升生产线自动化、柔性化生产水平,完善质量管控体系,适配多品种、多车型生产需求,推进传统制造模式提质增效升级。项目技术体系有助于形成可推广的商用车智能制造转型路径,综合经济社会效益良好,对带动产业链协同升级、促进我省装备制造产业数字化转型具有积极作用。
符合陕西省科技进步奖三等奖申报条件,特此提名推荐
|
| 项目简介: | 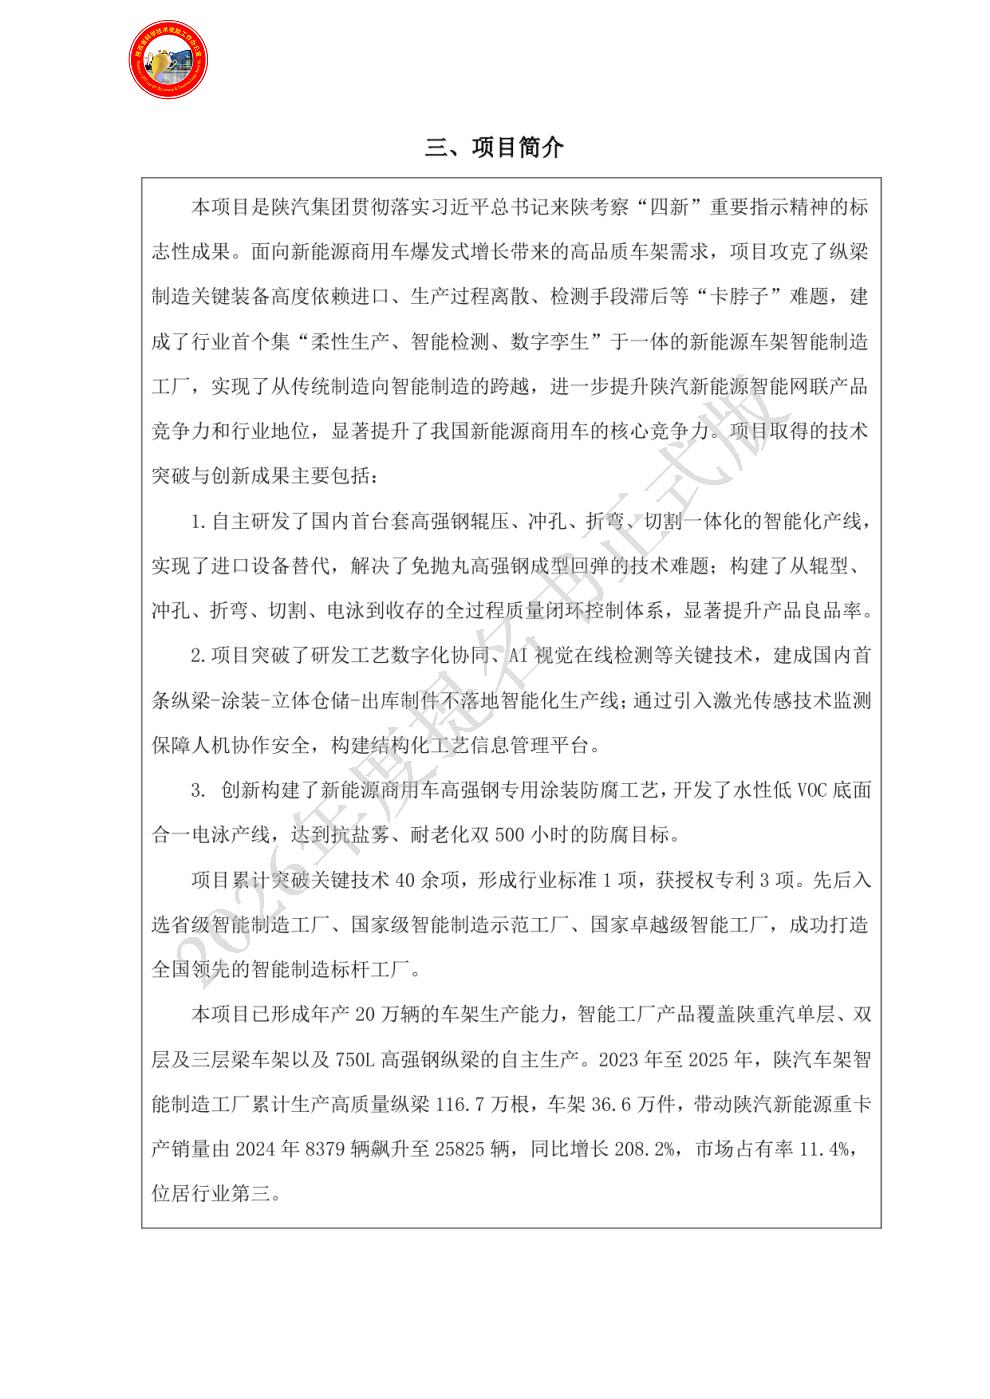
|
| 客观评价: | 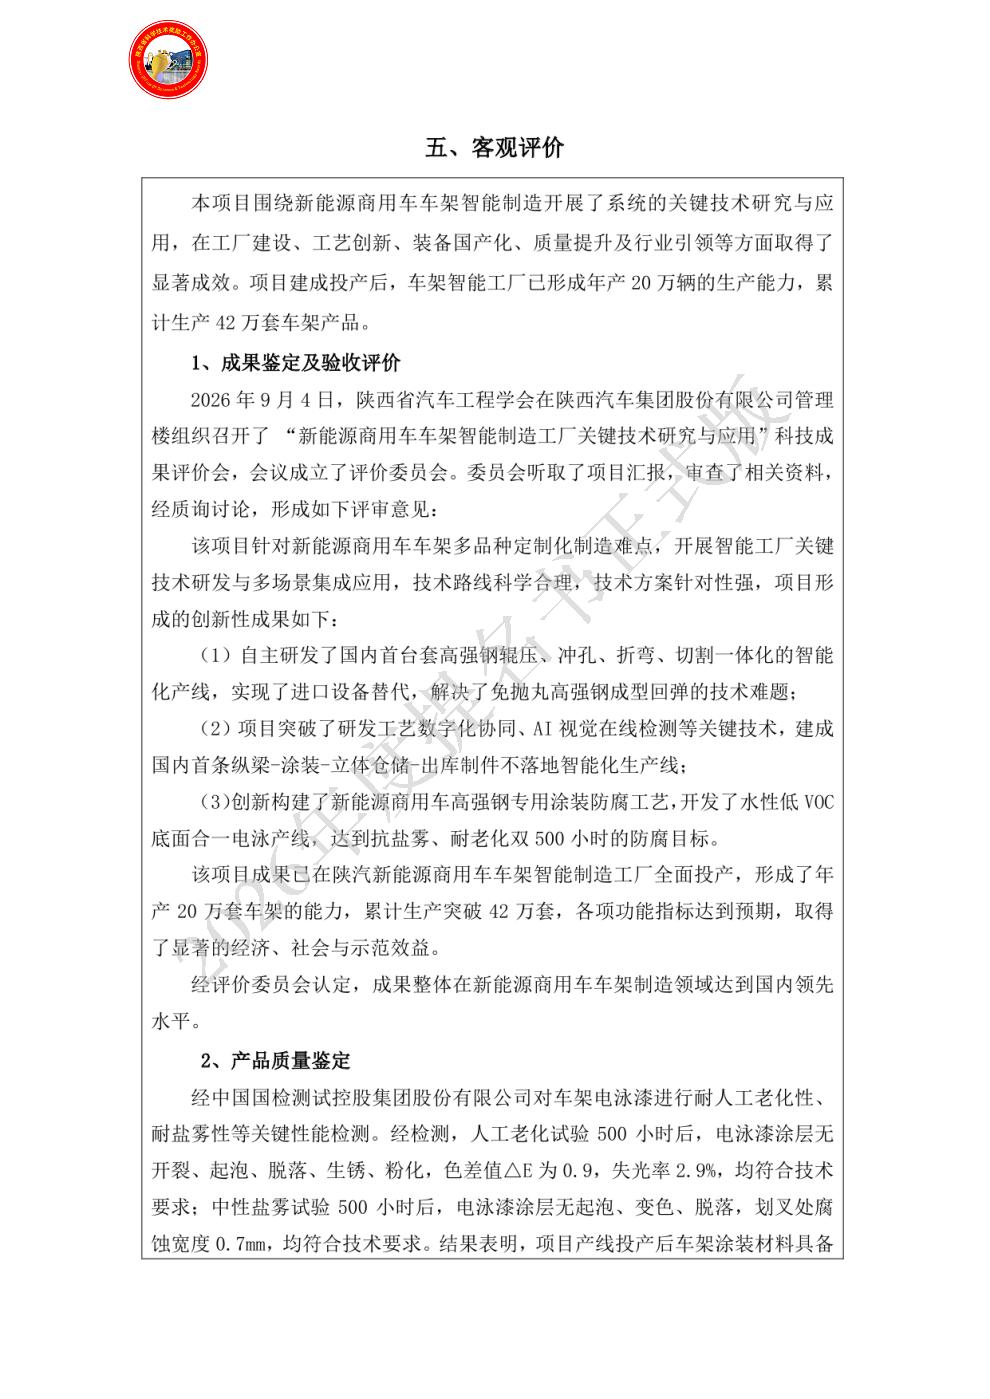
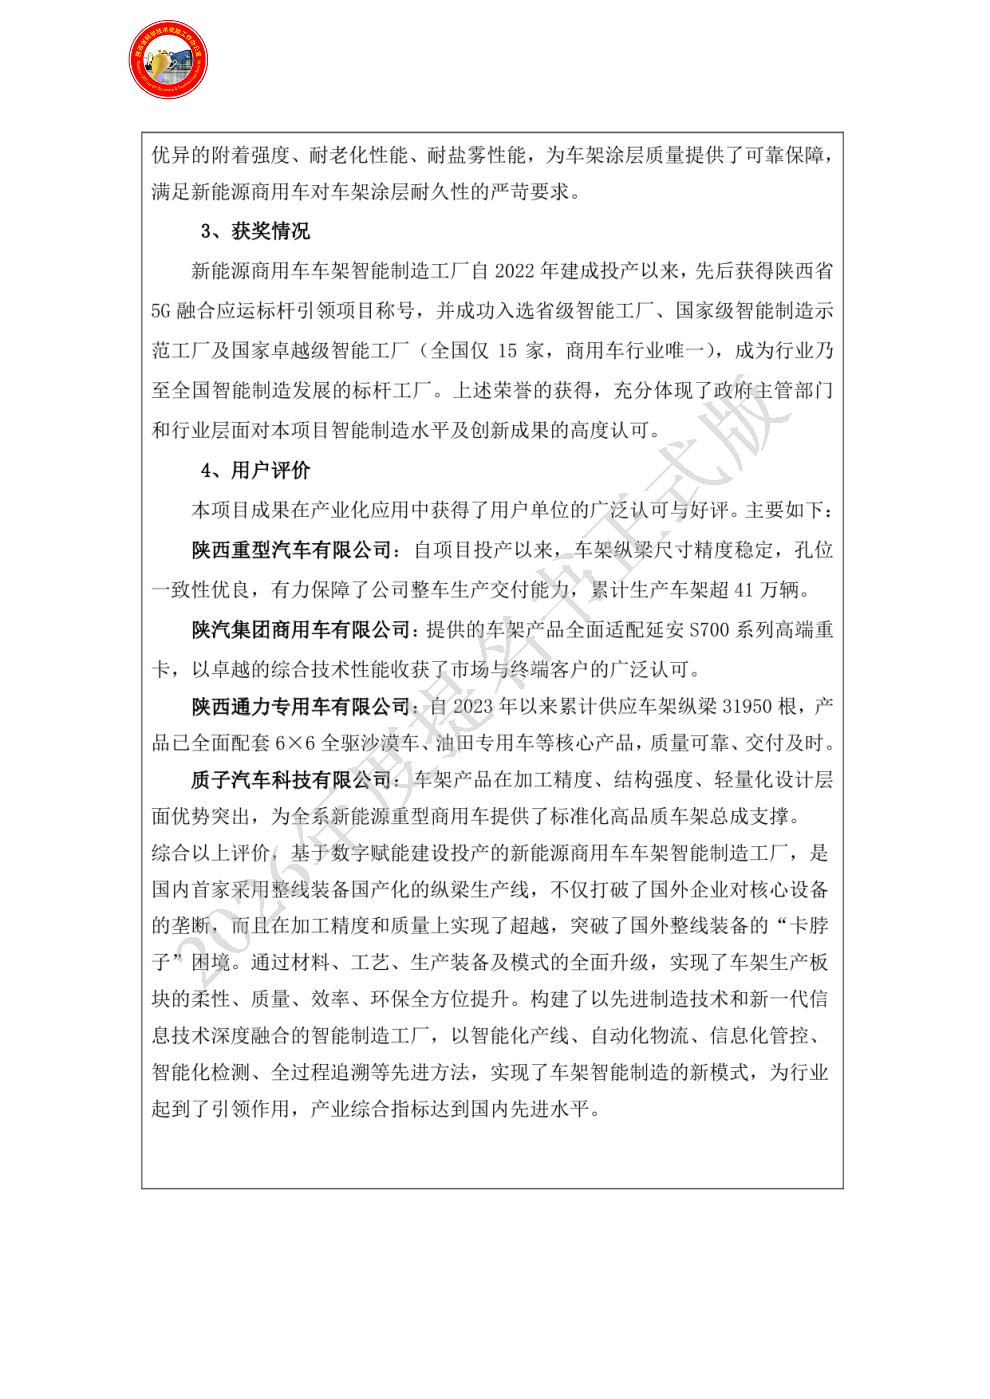
|
| 应用情况和效益: | 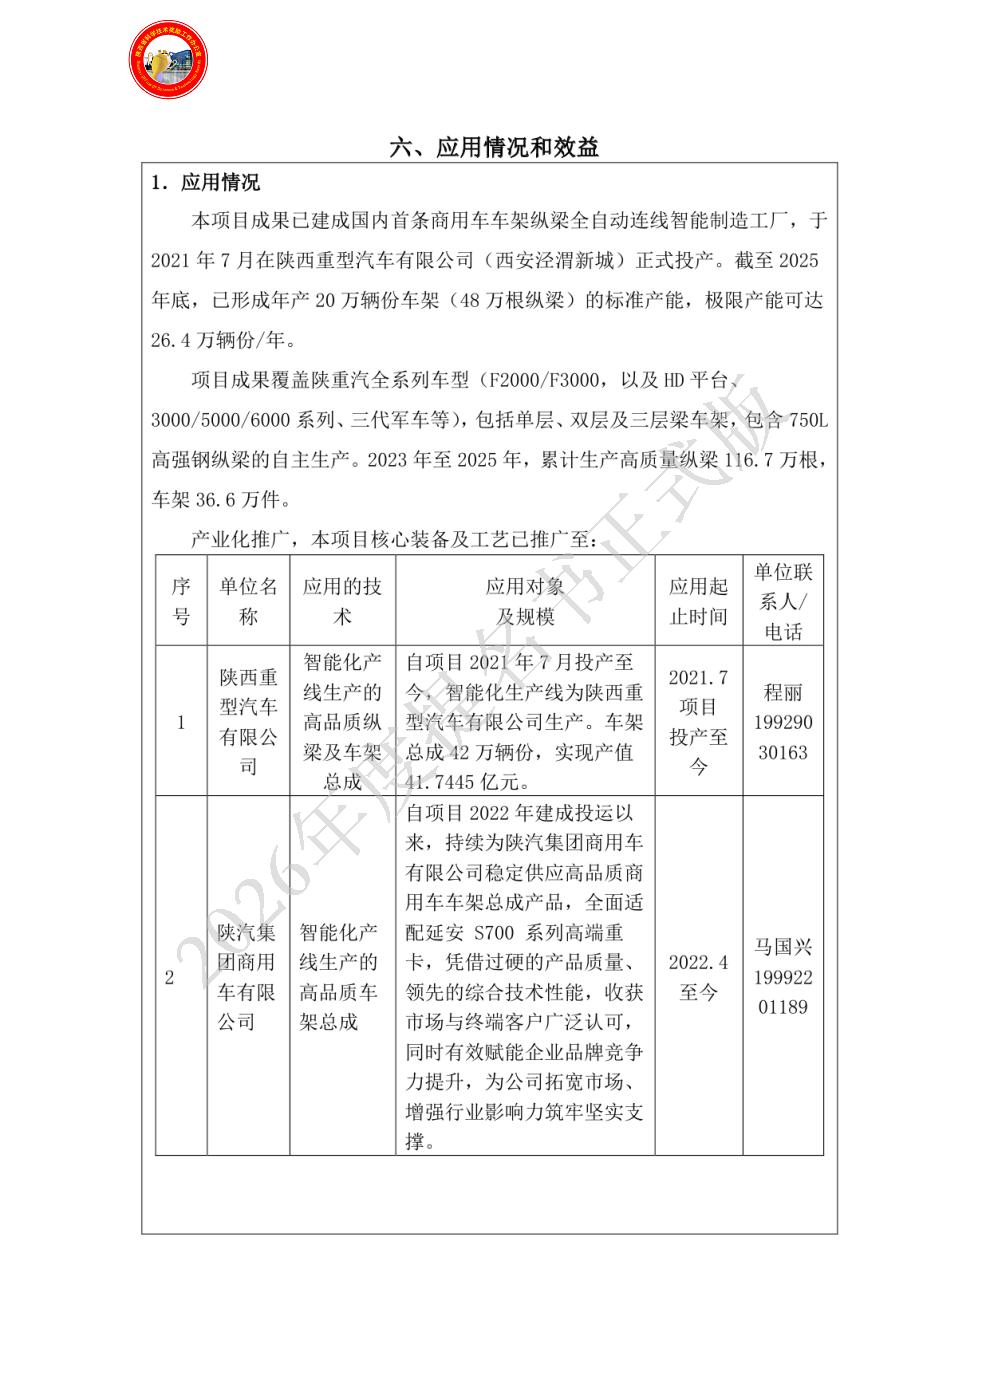
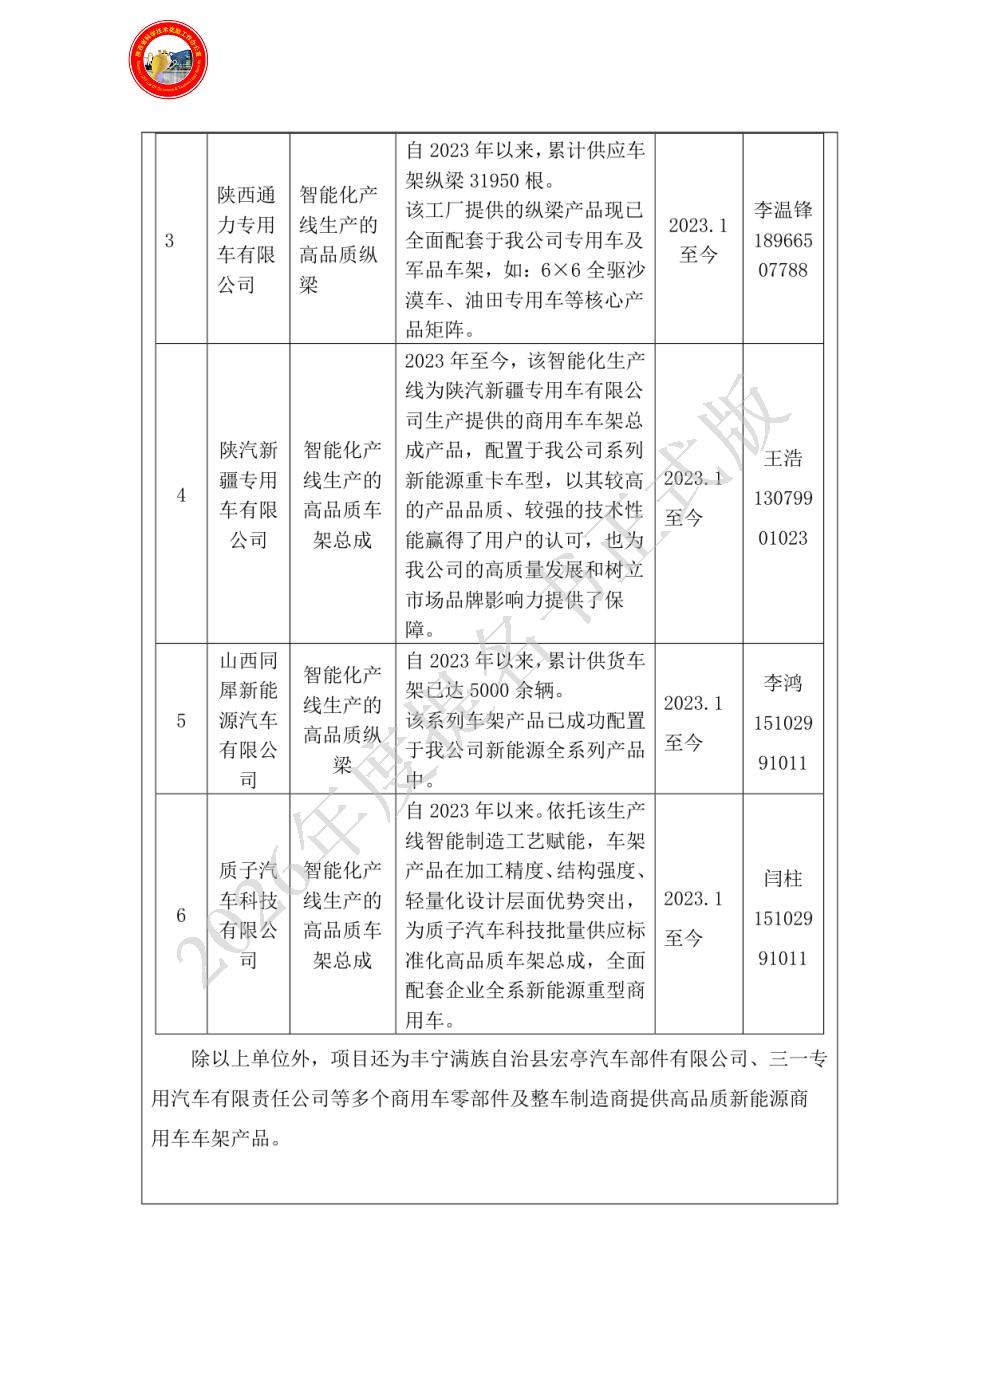
|
| 主要知识产权和标准规范等目录: | 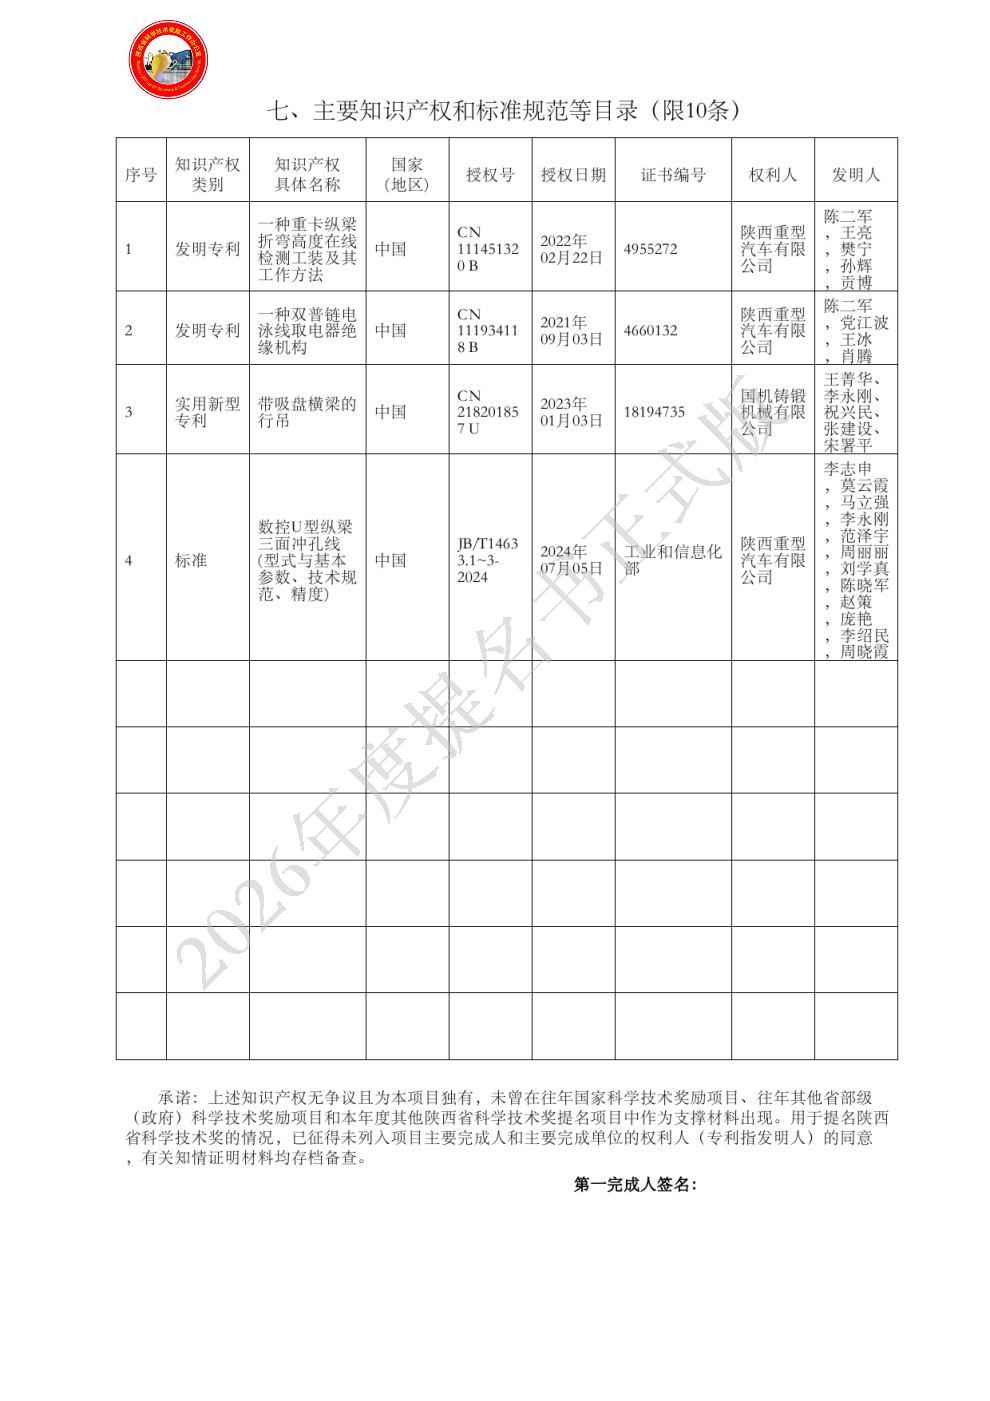 |
| 主要完成人: | - 姓名:王双峰
排名:1
行政职务:规划总监,战略发展部部长
技术职称:高级工程师
工作单位:陕西汽车集团股份有限公司
对本项目技术创造性贡献:对项目创新点1、2做出实质性贡献。负责项目总体方案、技术路线的规划,负责新能源商用车车架智能制造工厂总体规划及关键工艺技术方案的确定。负责协调各参加单位的研究内容、进度,汇总研究成果,项目技术把关和项目推广应用。负责研究高强钢纵梁辊压成形-全连线工艺,实现了连贯工艺下的高精度柔性制造。创新提出基于回弹补偿的U型纵梁辊压成形工艺设计方法,揭示了翼面高度、腹面开口、扭曲度与辊压参数之间的映射规律,攻克了高强钢材料加工难度大且制造精度低的技术难题。
曾获国家科技奖励情况:无 - 姓名:赵强
排名:2
行政职务:部长
技术职称:高级工程师
工作单位:中国汽车工业工程有限公司
对本项目技术创造性贡献:对项目创新点1做出实质性贡献,负责统筹国际先进技术应用,从全工艺流程实现智能化,效率和品质远超同行业,达到国际先进水平。围绕目标,从工艺方案的制定,到工艺设备的匹配。
曾获国家科技奖励情况:无 - 姓名:李刚
排名:3
行政职务:无
技术职称:工程师
工作单位:陕西重型汽车有限公司
对本项目技术创造性贡献:对项目创新点2做出实质性贡献,参与项目总体技术方案策划与编制,开展关键工艺设备技术研究及选型论证;牵头技术方案落地实施、试验验证、问题反馈迭代与优化改进,负责项目研究成果的梳理提炼与总结。
曾获国家科技奖励情况:无 - 姓名:王菁华
排名:4
行政职务:副总经理
技术职称:正高级工程师
工作单位:国机铸锻机械有限公司
对本项目技术创造性贡献:参与项目总体技术方案制定。负责车架辊压、冲孔、切割、折弯及合梁设备。辊型线首次实现12mm\750超厚高强钢成型、应用离线检测机构;并首创切割毛刺三面全自动打磨、替代人工,折弯闭环控制系统和双折弯新功能开发。物流线,高水准完成生产管理和MES生产计划信息对接。
曾获国家科技奖励情况:1.2022年,山东省机械工业科学技术奖,一等奖,数控柔性汽车纵梁辊型线项目,排名第2位;证书编号:20220100302
2.3.负责的汽车装备板块,获授权发明专利4项,实用新型专利24项,软件著作权35项。高效三面冲项目,获省科技进步一等奖;汽车装备技术团队,获泉城产业领军创新团队。
- 姓名:陈二军
排名:5
行政职务:所长
技术职称:正高级工程师
工作单位:陕西重型汽车有限公司
对本项目技术创造性贡献:对项目创新点3做出实质性贡献,参与项目总体技术方案制定,负责成果工艺方案以及产品质量检测技术的研究与确定,工艺技术的创新性改进。
曾获国家科技奖励情况:2017年,陕汽首届创新大会,HD10产品开发,特等奖
2019年,陕重汽第三届创新大会,科技创新先进个人
2022年,陕汽技术系统归口创新,底盘硬膜蜡开发应用,二等奖
2025年,陕西省企业“三新三小”创新竞赛,商用车特殊防腐技术开发,二等奖
- 姓名:周晓霞
排名:6
行政职务:无
技术职称:高级工程师
工作单位:陕西重型汽车有限公司
对本项目技术创造性贡献:参与项目总体技术方案制定,作为主要起草人编制工信部行业标准JB/T 14633.1‑2024《数控 U 型纵梁三面冲孔线》,规范设备技术指标、性能要求及试验方法,填补该装备行业标准空白,为项目成果标准化推广、行业同类设备设计制造提供重要依据;同时承担项目电气控制系统方案制定、现场调试及工艺验证工作,解决产线多工位协同控制难点,保障项目装备实现稳定产业化应用。
曾获国家科技奖励情况:无 - 姓名:张含
排名:7
行政职务:高级业务经理
技术职称:高级工程师
工作单位:陕西重型汽车有限公司
对本项目技术创造性贡献:参与项目总体技术方案制定,主导工厂智能化应用场景的方案策划、体系设计与建设实施,完成数字化平台网络的架构构建与落地应用,支撑项目智能化数字化技术体系建成。
曾获国家科技奖励情况:2021年,陕西省企业“三新三小”创新竞赛,底盘承载式AGV 脉动线,二等奖
|
| 主要完成单位及创新推广贡献: | - 单位名称:陕西汽车集团股份有限公司
单位贡献:陕西汽车集团股份有限公司作为本项目的第一完成单位,负责项目总体方案设计、技术路线制定及组织实施,统筹协调各合作单位的研发与建设工作。公司对本项目科技创新的主要贡献包括:
总体规划与顶层设计:组织完成了新能源商用车车架智能制造工厂的可行性研究、项目立项及总体工艺布局设计,制定了“工艺重构—装备国产化—连线生产—智能管控—数字孪生”的技术路线,明确了辊压成形替代传统冲压的工艺方向,为项目成功实施奠定了坚实基础。
核心技术攻关:牵头开展高强钢(750L)纵梁辊压成形工艺研究,主导解决了回弹控制、孔位精度提升等技术难题;组织完成了全自动连线生产系统的方案设计,实现了纵梁不落地生产;主导国产三面冲、腹面冲设备的选型论证和技术参数确定,保障了装备国产化的顺利实现。
数字孪生工厂建设:组织应用三维建模、工艺仿真与BIM技术,完成了车架制造工厂全生命周期的数字化设计与管理,打造了虚实融合的智能制造工厂新范式。
成果推广与应用:项目成果率先在集团内部推广应用,覆盖陕重汽全系列车型(F2000/F3000/3000/5000/6000系列、HD平台、三代军车等),形成了年产20万辆份车架的生产能力,有力支撑了陕汽新能源重卡市占率跃居行业第三。
- 单位名称:陕西重型汽车有限公司
单位贡献:陕西重型汽车有限公司作为本项目使用单位,负责项目产线建设的具体实施、生产运营及持续改进工作。公司对本项目科技创新的主要贡献包括:
产线建设与设备集成:投入项目建设资金,保障了3条纵梁全自动生产线、4条铆接线、1条电泳涂装线的顺利建成。主导完成了辊压线、三面冲、腹面冲、机器人切割机、折弯机等核心设备的安装调试与产线联调,实现了产线的按期投产和稳定运行。
生产工艺验证与优化:在产线建设过程中,完成了高强钢纵梁辊压成形工艺的小批量试制、中试验证及量产转化,针对750L高强钢材料特性优化了辊压参数和冲孔工艺,解决了折弯回弹、切割毛刺等工程问题,确保了产品质量满足HD平台严苛要求。通过工艺优化,纵梁孔位精度由±1mm提升至±0.25mm/600mm,涂装一次合格率由92%提升至98.5%。
信息化与智能化建设:主导建设了纵梁立体库及WMS智能调度系统,实现了740个库格、6个巷道的自动化出入库与配对;实施MES系统,实现了生产计划自动排程、设备状态实时监控、质量数据追溯,产线综合效率达40JPH。
专利成果:作为专利权人,获得与本项目直接相关的发明专利授权2项:“一种重卡纵梁折弯高度在线检测工装及其工作方法”(CN202010280412.0) 、“一种双普链电泳线取电器绝缘机构”(CN202010646086.0) ,为本项目的技术创新提供了知识产权支撑。
- 单位名称:国机铸锻机械有限公司
单位贡献:国机铸锻机械有限公司作为本项目核心设备的提供单位,负责纵梁辊压线、三面冲、腹面冲、机器人切割线、折弯机等核心装备的研发制造与交付。公司对本项目科技创新的主要贡献包括:
辊压成形装备研发:成功研制了适应高强钢(750L)及柔性加工需求的全自动辊压成形线,首次实现了12mm/750超厚高强钢的稳定辊压成型,集成了在线纠偏、镰刀弯矫正、在线检测与不停机切断等功能,制件一次成型,形状规则,长度准确,整体达到国际先进水平。
国产高精度冲孔设备:针对项目需求,研发了2500KN重载三面冲孔设备及双主机腹面冲孔设备,通过再定位夹钳、位移传感器闭环反馈及温度补偿算法,使孔位公差达到±0.25mm/600mm、±0.40mm/5000mm,优于进口设备,填补了国内空白。腹面冲首次实现了双主机高效冲孔模式。
切割与折弯技术创新:机器人切割线首创双氧双氮切割工艺,效率提升1.5倍,并首创切割毛刺三面全自动打磨、替代人工;折弯线采用闭环控制系统及角度自动检测装置,实现了不同厚度纵梁模具自动转换。
主导制定行业标准:主导制定了《数控U型纵梁三面冲孔线》系列行业标准3项(JB/T14633.1~3-2024),在全国推广应用,成为纵梁冲孔设备设计、制造、验收的通用技术规范。
- 单位名称:中国汽车工业工程有限公司
单位贡献:中国汽车工业工程有限公司作为本项目的实际设计和建设单位(工程总承包单位),负责车架智能制造工厂的工艺设计、土建工程及公用配套设计、设备产线总体集成。公司对本项目科技创新的主要贡献包括:
工厂工艺总平面设计:承担了纵梁车间、涂装车间、铆接车间及横梁零部件车间等总建筑面积约8.9万㎡的工艺布局设计。创造性地采用单向循环物流设计,避免了原厂区物流交叉、迂回问题,车间内物流距离缩短1.3公里,实现了物流通畅、人物分流。
公用配套工程设计:完成了配电、天然气、供水、污水处理、燃气辐射采暖、TNV废气处理系统等公用配套的设计与实施,保障了工厂的绿色低碳运行。
BIM数字化设计与施工协同:应用BIM技术完成了厂房、工艺设备、管线的三维建模与碰撞检测,施工前优化了设备布局与管线走向,缩短建设周期约2个月,实现了工厂规划、设计、施工、运行的全生命周期数字化管理。
|
| 完成人合作关系说明: | 完成人合作关系说明:1
|

